
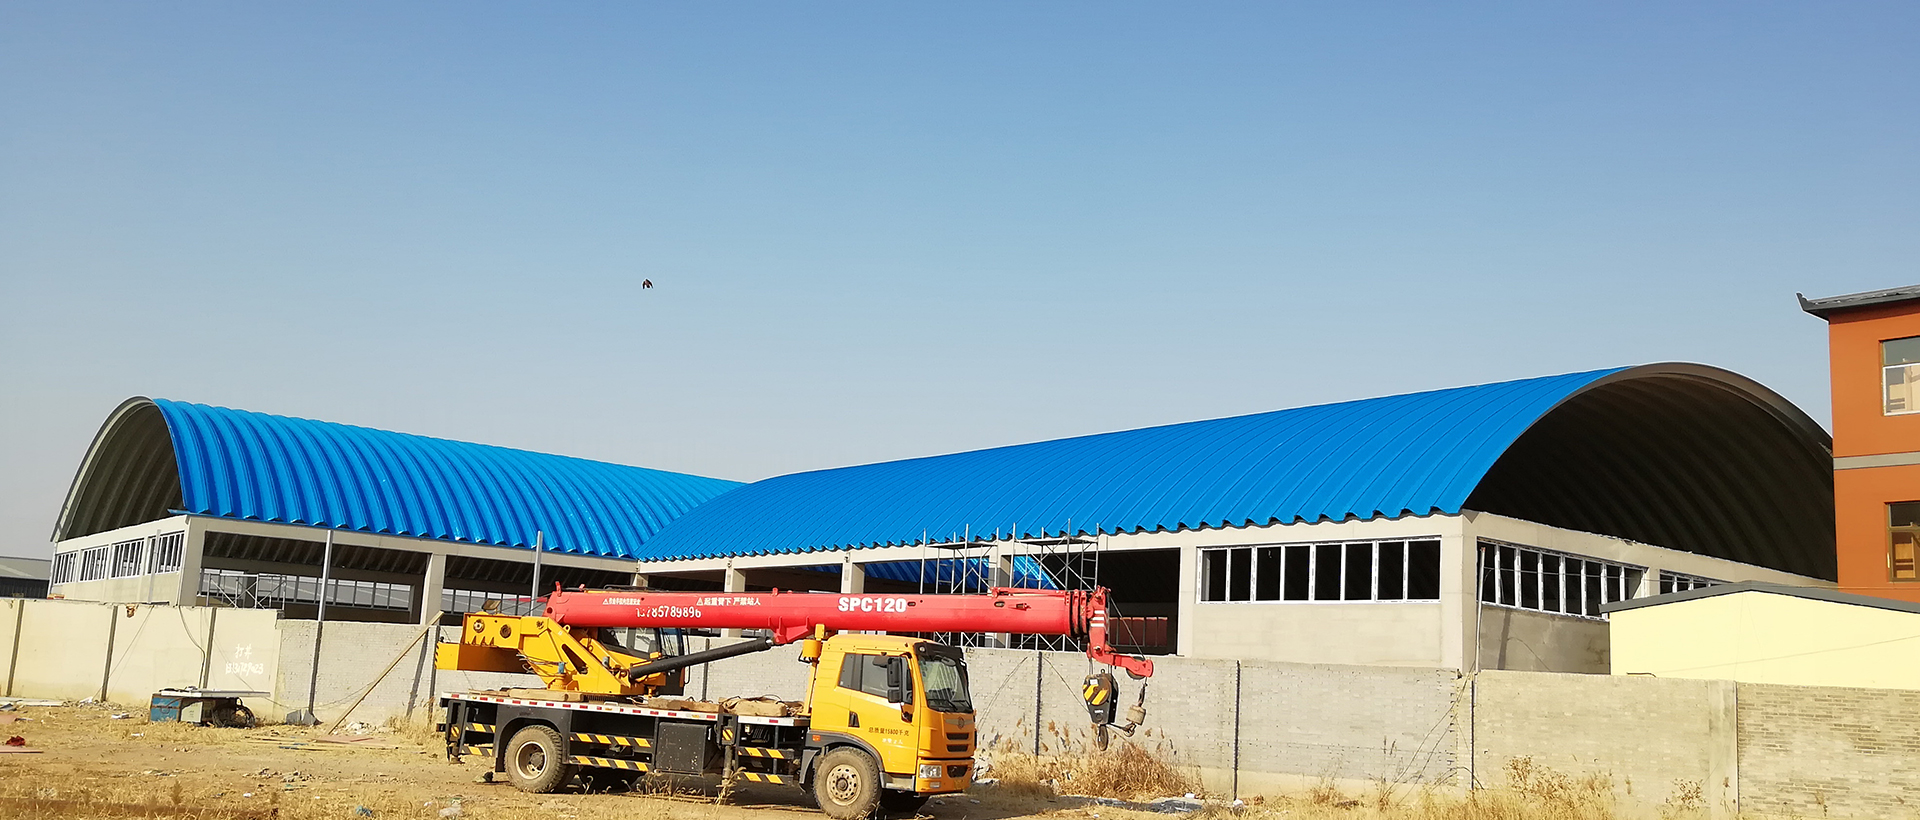
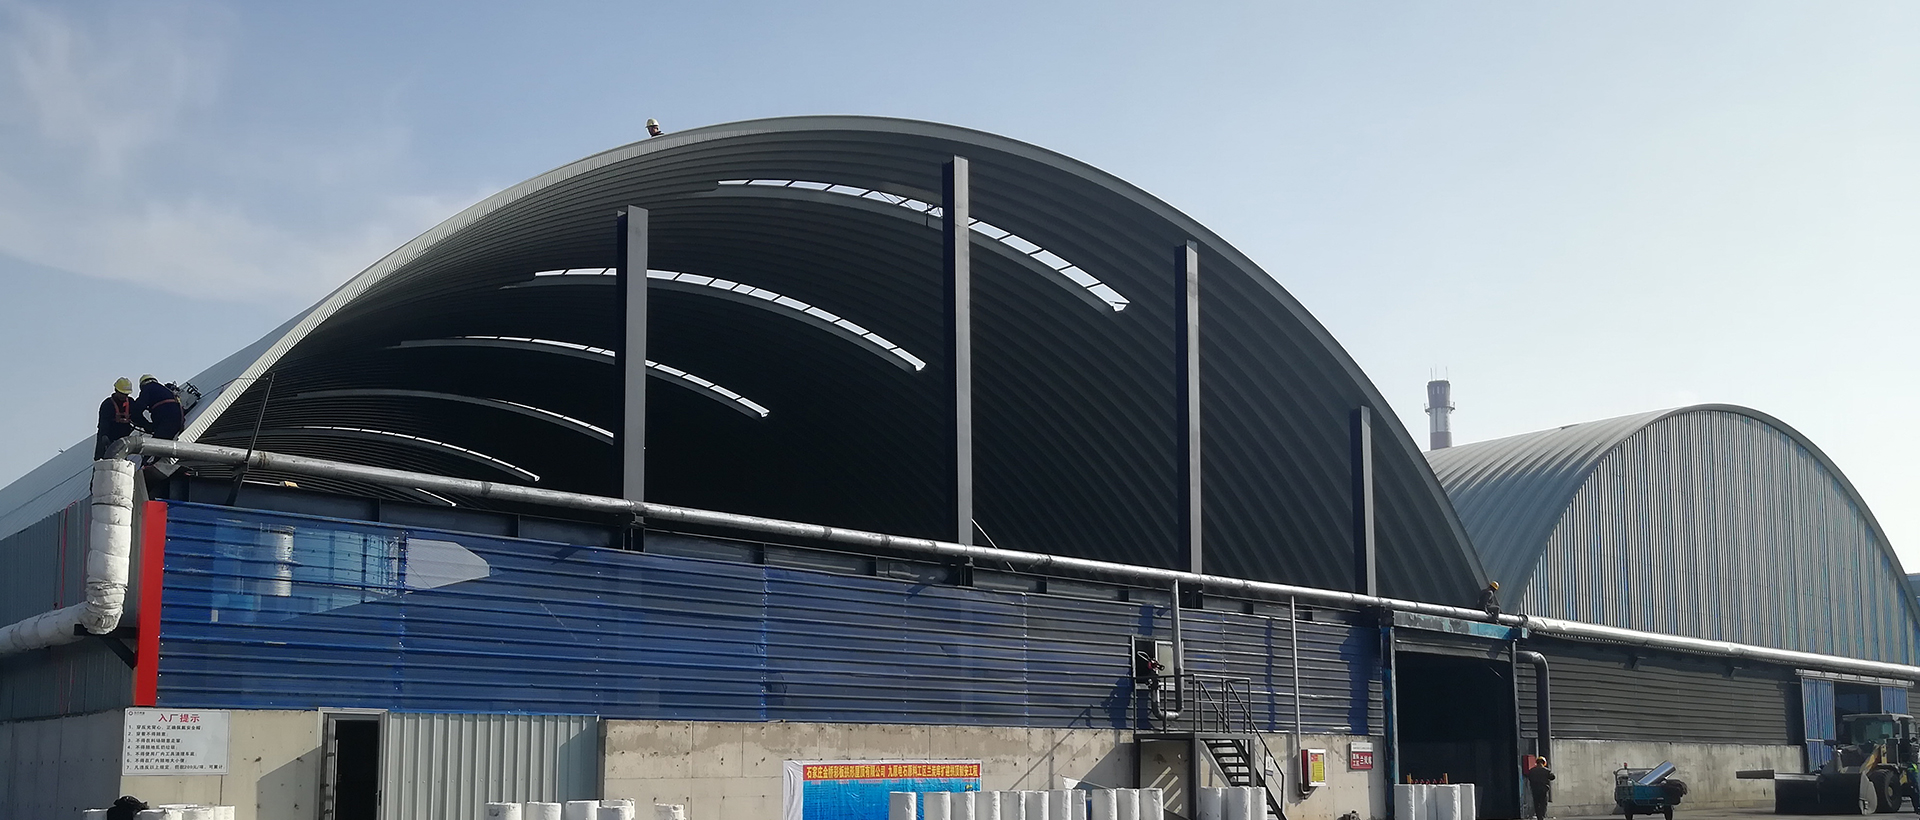


拱形屋顶焊接关键要点是:焊前清污机加热、严格按照工艺指标焊接、焊后查验维修,每一步都直接影响建筑结构和耐用性。
1.焊前准备
原材料严格把关:建筑钢材入场要核实产品合格证和检测报告,对薄厚、抗压强度等取样复查;焊材要和原材质配对,存放时搞好防水。
表面预处理:焊前消除焊接周边表层的氧化层、油渍、防腐材料等杂质。
焊丝烤制:焊丝和粉芯焊丝使用时按照规定蛋糕烘焙,低氢型焊条蛋糕烘焙后放在保温箱体内随用随取。
焊前预热:加热能降低热影响区冷速,避免延迟时间裂痕。加热区在焊接两边,每边总宽应不小于焊接件厚度1.5倍左右,并且不低于100mm。
2.焊接全过程
焊接顺序:遵照先焊梁端后焊翼缘板的基本原则,层间温度保持在120~250℃。一般从焊接件核心向四周拓展,先焊收拢量大焊接,尽可能对称性焊接;焊接交叉时,先焊纵向焊缝,冷却至常温下之后再焊横向焊缝。
执证上岗:电焊焊接工作人员应具备相关资质,焊接要圆润、无出气孔等缺点。
持续焊接:多层焊策应持续焊接,各层焊缝焊完了及时处理查验,消除缺点之后再焊下一层。
防止应力:拱形屋顶定位焊接位置尽量避免预制构件顶端、边缘等应力位置。
3.焊后查验
外观检验:焊接按规范开展外观检验,出气孔、焊瘤、未焊透等缺点须及时维修,维修后再次验收合格方可进入下道工序。
无损检测技术:按设计等级进行抽检,常用方法包含超声探伤仪。
防锈处理:防腐蚀涂层的漆膜厚度必须达到设计方案规定标准值。
 冀公网安备13010802001971